Hoe las ik roestvast staal zonder kleurvorming en corrosieproblemen?
Roestvast staal roest wel, als u het verkeerd last. De vier boosdoeners: te veel warmte, verkleuring, ijzer van gereedschap en een onbeschermde achterkant.
Een leuning van roestvast staal die na een half jaar buiten bruine vlekken vertoont bij de lassen; een tank die lekt op de naad. Bijna altijd is het lassen de oorzaak, en bijna altijd was het te voorkomen. Roestvast staal (rvs; ook inox of corrosievast staal genoemd; in het Engels stainless steel) is staal met ten minste ongeveer elf procent chroom, dat zichzelf beschermt met een dun laagje chroomoxide. Alles wat dat laagje bij het lassen kapotmaakt of vervuilt, is een gat in de bescherming.
Wat er misgaat
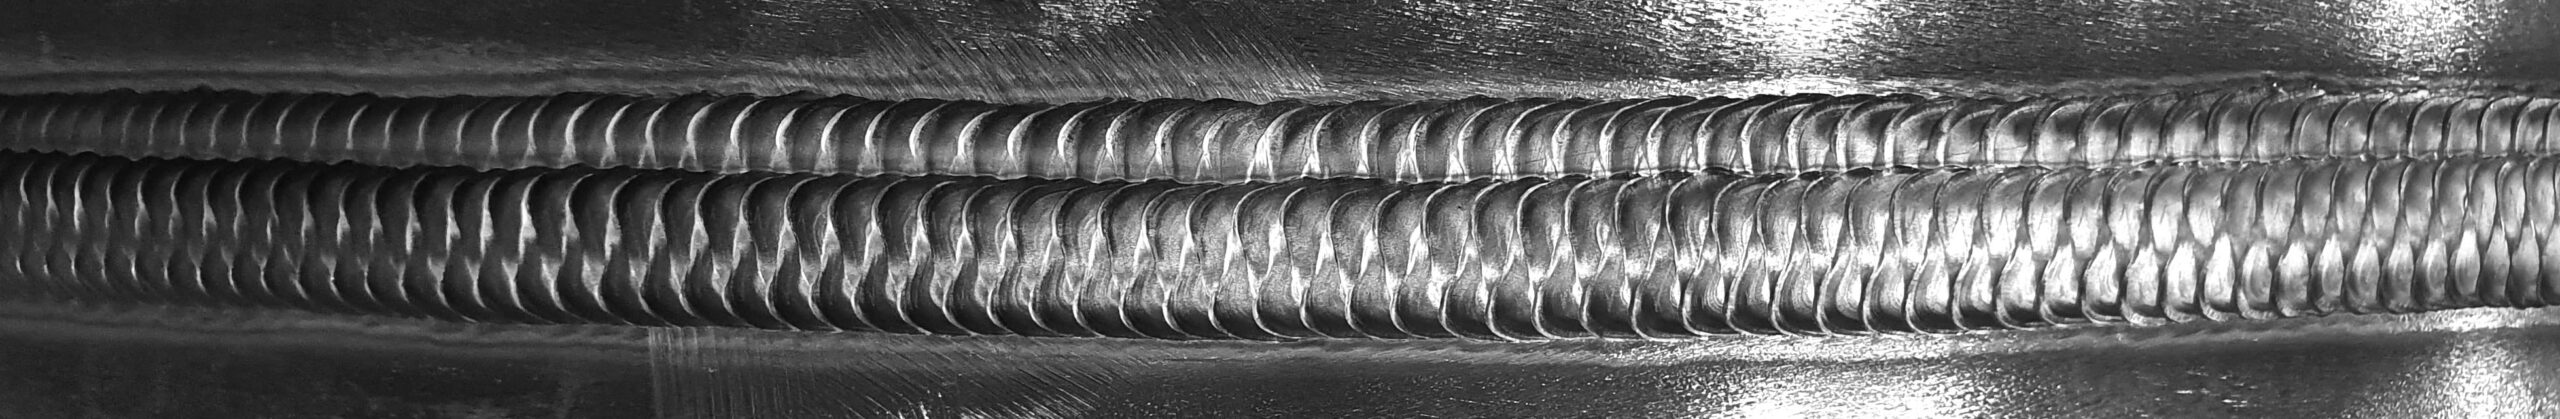
- Verkleuring: bij te weinig gasbescherming oxideert het oppervlak: goud, blauw, grijs. Die kleur is niet alleen lelijk: onder de verkleuring is het staal armer aan chroom geworden, en daar roest het eerder. Hoe donkerder, hoe erger.
- Te veel warmte: bij austenitisch staal slaat in een bepaald temperatuurgebied chroom neer langs de korrelgrenzen, waardoor het staal daar zijn bescherming verliest. Laag koolstofgehalte (de L-kwaliteiten) en gestabiliseerd staal verkleinen dat risico. Bij duplex geeft te veel warmte een verkeerde structuur, en te weinig warmte ook.
- IJzerbesmetting: slijpschijven, borstels, klemmen en tafels die ook op gewoon staal zijn gebruikt, laten ijzerdeeltjes achter die gaan roesten.
- Onbeschermde achterkant: een doorlas zonder beschermgas aan de wortelzijde oxideert sterk, en dat zit precies aan de kant waar de vloeistof zit.
- Verkeerd toevoegmateriaal, spatten die blijven zitten, en niet nabehandelen.
EN 1011-3 geeft aanbevelingen voor het booglassen van roestvast staal: de keuze van toevoegmateriaal en beschermgas, de beperking van warmte-inbreng en tussenlaagtemperatuur, de bescherming van de wortelzijde, en de gevoeligheid van austenitisch staal voor chroomcarbidevorming in het temperatuurgebied van ongeveer 500 tot 850 graden.1
Zo voorkomt u het
- Warmte: warmte-inbreng beperkt, tussenlaagtemperatuur laag, niet pendelen, korte rupsen, laten afkoelen. Dunne draad en de juiste stroom.
- Gas: argon of een argonmenggas, voldoende maar rustig; bij TIG een grote cup met gaslens; nastroomtijd tot de las onder de oxidatietemperatuur is. Streef naar strogeel of blank; grijs is te laat.
- Wortelbescherming: beschermgas aan de achterkant bij doorlassen, met formeerpapier of een kamer, en meten of de zuurstof laag genoeg is voordat u begint.
- Scheiding: eigen gereedschap, borstels van roestvast staal, schone tafels, geen contact met koolstofstaal; ook in de opslag.
- Toevoegmateriaal: bijpassend, een L-kwaliteit bij L-staal en duplexdraad bij duplex; schoon en droog.
- Nabehandeling: verkleuring en spatten weg door beitsen met pasta of in een bad, of door elektrolytisch reinigen; dat haalt ook de chroomarme laag onder de kleur weg. Borstelen met een roestvaste borstel of slijpen haalt de kleur weg, maar die laag niet altijd: genoeg bij lage corrosie-eisen, niet bij hoge. Daarna spoelen, en passiveren waar dat wordt gevraagd. Slijpen mag, als het geen ijzer in de las wrijft.
Aanloopkleuren en ijzerbesmetting worden na het lassen verwijderd door beitsen, of door mechanisch reinigen met roestvast gereedschap waar de corrosie-eisen dat toelaten, gevolgd door spoelen; passiveren herstelt de beschermende oxidelaag; de acceptatiegrens voor verkleuring wordt per toepassing vastgelegd, bijvoorbeeld met een kleurenkaart.2
Wanneer het echt kritisch is
- Voedingsmiddelen, farmacie en chemie: strenge eisen aan het oppervlak, wortelbescherming verplicht, verkleuring aan de binnenkant is afkeur.
- Buiten en bij chloride, aan de kust en bij zwembaden: elke besmetting wordt zichtbaar.
- Duplex: het venster tussen te veel en te weinig warmte is smal; bij de kwalificatie wordt de structuur gemeten.
- Dunne plaat: warmte geeft vervorming, dus koud lassen is daar dubbel belangrijk.
Bij een lasproces-scan voor roestvast staal kijken wij in één keer naar gas, warmte, scheiding en nabehandeling, en leggen wij de instellingen vast in de lasmethodebeschrijving. Zie de dienstpagina's lasproces-scan en lasmethodebeschrijving.
Bronnen
Ziet u een fout in deze tekst? Laat het ons weten via het contactformulier.
Lasproces verbeteren
Waar tijd, materiaal en kwaliteit weglekken — van scan tot ingevoerde verbetering