Hoe beperk ik vervorming en krimp bij het lassen, en wat doet de lasvolgorde?
Elke las krimpt bij het afkoelen en trekt het werkstuk naar zich toe. Helemaal voorkomen kan niet; beheersen wel.
De volgorde waarin u last, de hoeveelheid lasmetaal en de manier van opspannen bepalen of een frame recht van de tafel komt of een dag richtwerk vraagt.
Wat vervorming, krimp en lasvolgorde zijn
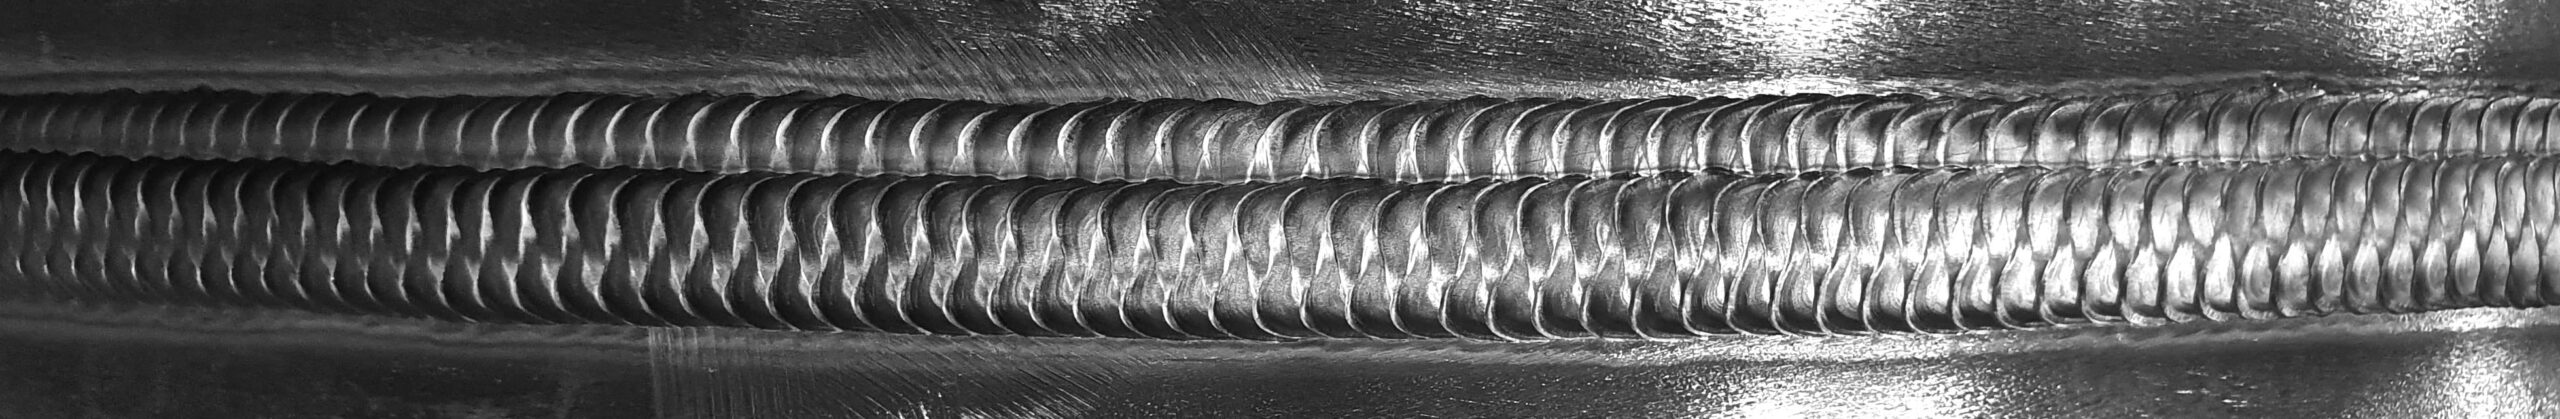
Vervorming (ook lasvervorming, kromtrekken of trekken; in het Engels distortion) is de blijvende vormverandering van een werkstuk door het plaatselijk verhitten en afkoelen bij het lassen. Krimp (ook laskrimp; shrinkage) is wat die vervorming veroorzaakt: het lasmetaal en het verhitte staal ernaast trekken bij het afkoelen samen. Dwarskrimp maakt een plaat smaller over de las, langskrimp korter langs de las, en omdat de krimp niet gelijk over de dikte is verdeeld, kantelt de plaat: hoekvervorming. Bij lange, smalle delen leidt langskrimp tot bochtvorming. De lasvolgorde (ook lasplan of lasvolgordeplan; welding sequence) is de volgorde en de richting waarin de lassen en de laslagen worden gelegd om krimp en spanningen tegen elkaar weg te laten werken.
Wat u kunt doen
- Minder lasmetaal. Elke overbodige millimeter a-maat en elke te wijde naad krimpt mee. Las wat de tekening vraagt, niet meer; een nauwkeurige naadvoorbereiding scheelt het meest.
- Symmetrie. Verdeel de lassen zo gelijk mogelijk over de neutrale lijn van het werkstuk: een X-naad in plaats van een V-naad bij dik materiaal, hoeklassen aan beide zijden om en om.
- Volgorde. Las van het midden naar buiten en wissel van kant; bij lange naden in stappen terug (pelgrimstap) of om en om verdeeld; las eerst de naden die het meest krimpen, of juist eerst de dwarsnaden en dan de langsnaden, afhankelijk van de constructie. Laat de krimp vrij waar dat kan, zodat er geen spanningen opbouwen.
- Voorzetten en opspannen. Zet delen vooraf schuin of hol tegen de verwachte hoekvervorming in; span op in een mal of met strongbacks, met de kanttekening dat opspannen vervorming omzet in spanning.
- Warmte-inbreng. Minder warmte, kleinere lagen en voldoende tijd tussen de lagen beperken de verhitte zone en dus de krimp; let wel op de ondergrens voor hoogsterktestaal.
Richten als het toch krom is
Richten met de brander — plaatselijk verhitten zodat het staal bij het afkoelen terugtrekt — is gangbaar en toegestaan, maar niet onbeperkt. De temperatuur en de manier van afkoelen bepalen of het staal zijn eigenschappen houdt; voor thermomechanisch gewalst fijnkorrelstaal gelden strengere grenzen dan voor gewoon constructiestaal, en uitvoeringsnormen vragen voor de hogere uitvoeringsklassen een vastgelegde werkwijze voor vlamrichten. Mechanisch richten mag ook, binnen de rek die het staal verdraagt. Leg bij werk onder EN 1090 of een productnorm vast hoe u richt, zodat de keurder het terugvindt.
Hoe u het aanpakt
- Maak voor een nieuw product of een groot samenstel een lasvolgordeplan vóór de eerste las, met de volgorde, de richting en de opspanning erbij.
- Meet de vervorming na het eerste stuk en pas het plan aan; leg de beproefde volgorde vast in de werkinstructie of de lasmethodebeschrijving, zodat het geen kennis van één lasser blijft.
- Reken de kosten van richtwerk mee: een uur extra voorbereiding bespaart vaak meer dan een uur richten achteraf.
Zo helpen wij
Bij een lasproces-scan kijken wij een dag mee naar naadvoorbereiding, volgorde, opspanning en richtwerk en zetten we op een rij waar de vervorming en de uren vandaan komen; in een verbetertraject voeren we de maatregelen samen met uw mensen in. Hoe dat gaat, leest u op de dienstpagina's Lasproces-scan en Verbetertraject.
Ziet u een fout in deze tekst? Laat het ons weten via het contactformulier.
Lasproces verbeteren
Waar tijd, materiaal en kwaliteit weglekken — van scan tot ingevoerde verbetering
Lasproces-scan
Weet u dat er meer in uw laswerk zit, maar niet waar? Een dag meekijken aan de las en in de werkvoorbereiding laat zien waar tijd, materiaal en kwaliteit weglekken.
Lasproces verbeterenVerbetertraject
Een goed advies is pas iets waard als het op de vloer gebeurt. In het verbetertraject voeren wij de verbeteringen samen met uw mensen in en verankeren wij ze in de werkwijze.