Wat veroorzaakt porositeit en hoe voorkom ik het?
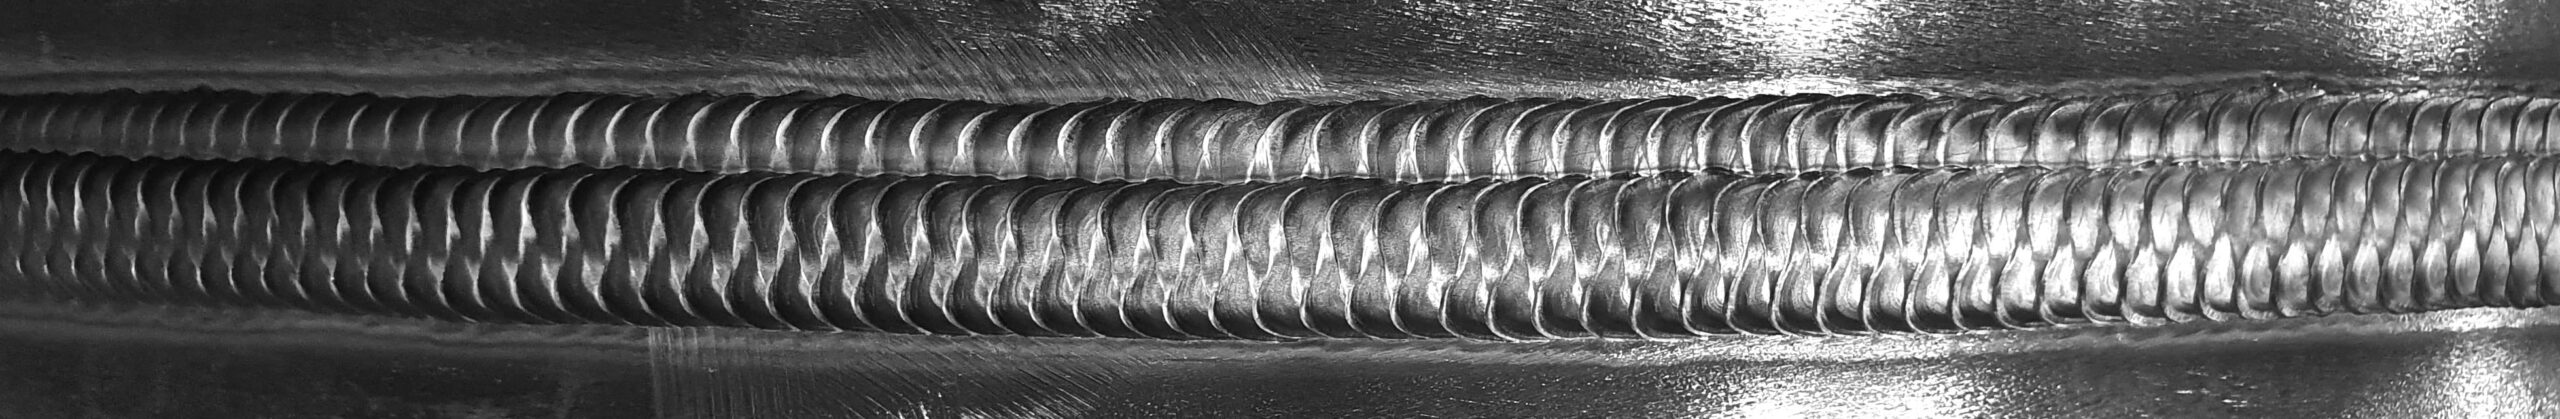
Porositeit zijn gasbellen die in het smeltbad blijven zitten. Bijna altijd komt dat gas van buiten: vocht, vuil, tocht of een lek. Vind de bron en het is weg.
Poriën zijn de meest voorkomende afkeur op de werkvloer en de meest ergerlijke: de las ziet er goed uit, tot u hem slijpt of doorlicht. Ze komen niet uit de lucht vallen. Ze hebben altijd een oorzaak, en die zit meestal niet in de lasser.
Hoe poriën ontstaan
Het smeltbad neemt gas op: waterstof, stikstof, zuurstof. Bij het stollen kan dat gas niet meer weg en blijft het als holte achter. Hoe sneller het bad stolt en hoe meer gas erin zit, hoe meer poriën. Oppervlakteporiën ziet u zelf; de inwendige vindt de keuring. Porositeit is een lasonvolkomenheid (in de werkplaats ook lasfout of lasdefect genoemd): een afwijking in of aan een las, die pas een fout is als zij het toegestane kwaliteitsniveau overschrijdt.
De oorzaken, in volgorde van waarschijnlijkheid
- Beschermgas dat niet beschermt: te weinig gas, te veel gas (de straal wordt onrustig en zuigt lucht aan), tocht of een ventilator, een lekke slang of koppeling, een versleten of dichtgespatte gascup, een verstopte gasverdeler, het verkeerde gas.
- Vocht: vochtige elektroden of gevulde draad, condens op koud materiaal, roest, vocht in het gas door lange of oude slangen.
- Vuil op het werkstuk: olie, vet, verf, primer, zink, walshuid. Het verbrandt en gast in het bad.
- De draad: geroest, verontreinigd, de verkeerde klasse, of gevulde draad die te lang open heeft gelegen.
- Techniek en instelling: te lange vrije draadlengte, te hoge spanning, zo snel lassen dat het bad te vroeg stolt, een te schuine toorts.
- Het materiaal zelf: onrustig staal, zwaar verzinkt werk, gietstukken. Daar helpt alleen een aangepaste procedure.
Poriën worden in ISO 6520-1 ingedeeld als gasholten: enkele, gelijkmatig verdeelde, gegroepeerde, lijnvormige en langgerekte poriën; kraterholten zijn krimpholten met een eigen oorzaak; ISO 5817 begrenst per kwaliteitsniveau het aandeel van het oppervlak, de grootste porie-afmeting en de lengte van poriën in het lasoppervlak en in de doorsnede.1
Zo vindt u de bron
Ga af op waar en hoe de poriën zitten:
- Aan het begin van de las: het gas komt te laat, of een vochtige elektrode.
- Aan het eind: de krater te snel losgelaten, het gas te vroeg weg.
- Over de hele las verspreid: gasstroom, tocht, vocht, vuil.
- Op één plek in de naad: primer, zink of olie op precies die plek.
- Bij één lasser: vrije draadlengte, toortshoek, snelheid.
- Bij één machine of fles: een lek, het verkeerde gas, de gasverdeler.
Meet de gasstroom aan de toorts, niet aan de fles. Doe een lektest met zeepwater op de koppelingen. Wissel bij twijfel de fles of de toorts en kijk of de poriën meeverhuizen.
Voorkomen
- Gas: de stroom volgens de WPS, gemeten aan de toorts; een tochtscherm buiten en bij open deuren; slangen kort en heel; de cup schoon.
- Droog: elektroden uit de droogoven of de koker, gevulde draad in gesloten verpakking, koud materiaal eerst op temperatuur laten komen.
- Schoon: de naad en twintig millimeter ernaast ontvetten en slijpen; primer van de naad, tenzij de procedure er uitdrukkelijk op is gekwalificeerd.
- Instellingen volgens de WPS, met een constante vrije draadlengte.
- Een toolbox van een kwartier over poriën, met de eigen afkeur op tafel, doet meer dan een memo.
Toevoegmaterialen worden opgeslagen en gehanteerd volgens de aanwijzingen van de fabrikant, zodat zij niet worden aangetast door vocht of verontreiniging; beklede elektroden en gevulde draad worden waar nodig gedroogd en warm gehouden.2
Bij een lasproces-scan zoeken wij de oorzaak van terugkerende poriën uit: gas, vocht, vuil, instelling of techniek, met de afkeur van de afgelopen maanden als vertrekpunt. Zie de dienstpagina's lasproces-scan en verbetertraject.
Bronnen
Ziet u een fout in deze tekst? Laat het ons weten via het contactformulier.
Lasproces verbeteren
Waar tijd, materiaal en kwaliteit weglekken — van scan tot ingevoerde verbetering