Wat is het verschil tussen visuele inspectie en niet-destructief onderzoek?
Visuele keuring is kijken met een getraind oog; niet-destructief onderzoek laat zien wat het oog niet ziet. Beide keuren de las zonder hem kapot te maken.
Elke las wordt bekeken, al is het maar door de lasser zelf. Maar bekeken is nog geen gekeurd, en een keuring met het oog vindt niet alles. Wanneer volstaat kijken, en wanneer moet er apparatuur bij? Dat hangt af van wat de las moet kunnen en van wat de norm of de klant vraagt.
Visuele keuring (VT)
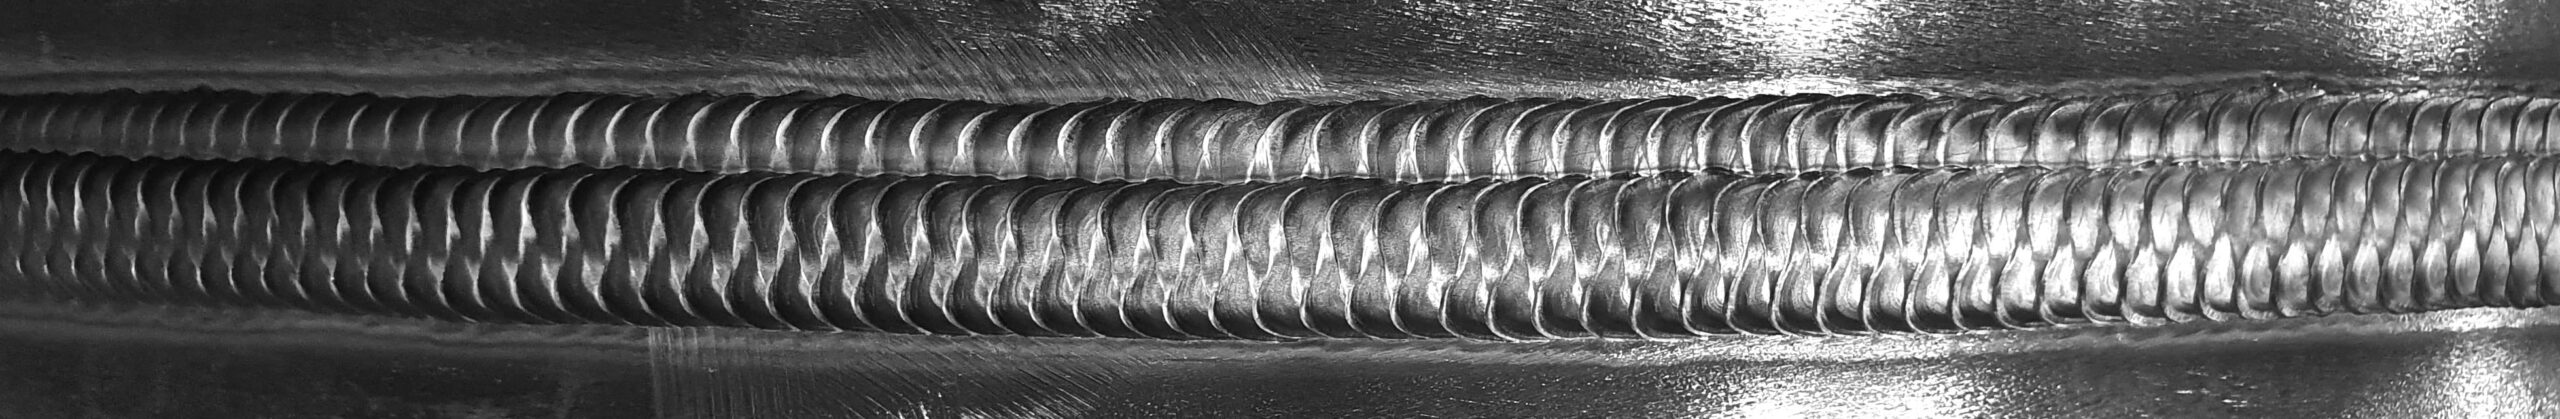
Visuele inspectie (VT, van het Engelse visual testing; ook visuele keuring of visueel onderzoek genoemd) is het beoordelen van een las met het oog en met eenvoudig meetgereedschap. De las en de zone eromheen worden bekeken op vorm, afmetingen en fouten aan het oppervlak: ondersnijding, te veel overmaat, inbrandkerven, spatten, scheuren en poriën aan de buitenkant, de juiste lengte en dikte. Hulpmiddelen: lasmeetlat, loep, lamp, spiegel. Het is de eerste keuring en de goedkoopste, en op veel werk ook de enige. Wat het vraagt: iemand die weet waarnaar hij kijkt en tegen welke maatstaf (het kwaliteitsniveau), en die vastlegt wat hij ziet.
ISO 17637 legt de voorwaarden vast: licht van ten minste 350 lux op het oppervlak (500 lux is aanbevolen), het oog op hoogstens 600 mm van de las en onder een hoek van ten minste 30°. Waartegen wordt beoordeeld, komt uit de toepasselijke norm; voor staal is dat doorgaans ISO 5817.
Niet-destructief onderzoek (NDO)
Niet-destructief onderzoek (NDO; in het Engels non-destructive testing, NDT) is onderzoek van een las met apparatuur of middelen, zonder hem te beschadigen. De vier gangbare methoden in gewone taal:
- Penetrantonderzoek (PT; ook vloeistofpenetrantonderzoek genoemd): een gekleurde of fluorescerende vloeistof trekt in scheurtjes aan het oppervlak; na afvegen en een ontwikkelaar worden ze zichtbaar. Voor open oppervlaktefouten, ook op roestvast staal en aluminium.
- Magnetisch onderzoek (MT; ook magnetpoederonderzoek genoemd, in het Engels magnetic particle testing): het werkstuk wordt gemagnetiseerd en bestrooid met ijzerpoeder; fouten aan en vlak onder het oppervlak trekken het poeder aan. Alleen op magnetiseerbaar staal; sneller dan penetrant.
- Ultrasoon onderzoek (UT; ook echo-onderzoek genoemd, in het Engels ultrasonic testing): een geluidsgolf gaat door het materiaal en kaatst terug op fouten in de las: bindingsfouten, slakinsluitingen, scheuren binnenin. Vraagt een vakman met een kalibratieblok; direct resultaat, geen straling.
- Radiografisch onderzoek (RT; ook röntgenonderzoek genoemd, in het Engels radiographic testing): een röntgenopname van de las. Poriën en slak zijn goed te zien, vlakke scheuren minder. Stralingsbescherming, dus afzetten en meestal buiten werktijd.
Welke methode in aanmerking komt, volgt de algemene regels van ISO 17635 (ook NEN-EN-ISO 17635 genoemd), de norm die per materiaal, lastype en dikte aangeeft wat mogelijk is en naar de methodenormen verwijst: ISO 3452-1 voor penetrant, ISO 17638 voor magnetisch, ISO 17640 voor ultrasoon en ISO 17636 voor radiografie.
Wie het onderzoek met apparatuur uitvoert, is daarvoor gekwalificeerd en gecertificeerd volgens ISO 9712 (ook NEN-EN-ISO 9712 genoemd), de norm voor de kwalificatie en certificatie van personeel voor niet-destructief onderzoek, in de betreffende methode. Onder EN 1090-2 geldt dat voor al het niet-destructief onderzoek behalve de visuele keuring; daarvoor volstaat aantoonbare bekwaamheid.
Welke methode wanneer
- Altijd eerst visueel, op alles. Een las die visueel wordt afgekeurd, hoeft niet ultrasoon.
- Oppervlaktefouten: PT of MT, afhankelijk van het materiaal.
- Inwendige fouten in stompe lassen: UT of RT. Bij dikke platen UT; bij dunne wanddiktes, en waar een opname als bewijs gewenst is, RT.
- Hoeklassen: vooral VT, aangevuld met MT of PT; UT op hoeklassen is maar beperkt mogelijk.
- Hoeveel: de omvang (10 %, 100 %) komt uit de uitvoeringsklasse en het keuringsplan, niet uit het gevoel.
Hoeveel er aanvullend wordt onderzocht, staat in EN 1090-2: voor EXC1 geen aanvullend onderzoek; voor EXC2 tot en met EXC4 een percentage per soort verbinding, en bij een nieuwe lasmethodebeschrijving eerst een verhoogde omvang tot de kwaliteit is aangetoond.
Wat het u oplevert
Vroeg keuren is goedkoper dan laat. Een fout die de visuele keuring vindt, kost een halve meter slijpen. Dezelfde fout bij de eindkeuring van de klant kost een reparatieplan, een nieuwe keuring en een stuk vertrouwen.
Bij onze lasinspectie voeren wij de visuele keuring uit; onderzoek met apparatuur loopt via een externe partij, met een eigen opdracht. Zie de dienstpagina's lasinspectie en projectbegeleiding.
Ziet u een fout in deze tekst? Laat het ons weten via het contactformulier.
Projectbegeleiding en lasinspectie
Lastechnisch toezicht tijdens het project — van startcontrole tot opleverdossier